자동 페이스 파우더 프레스기
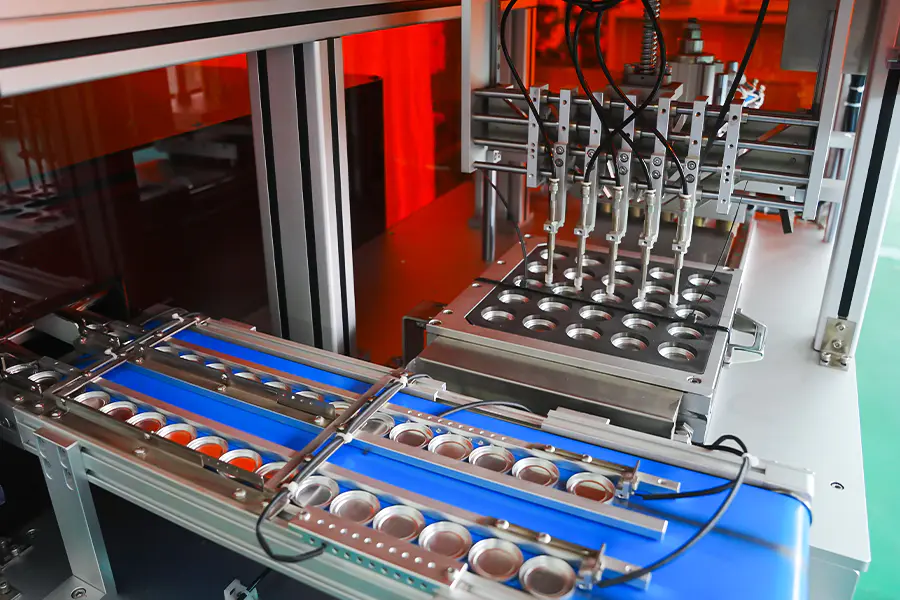
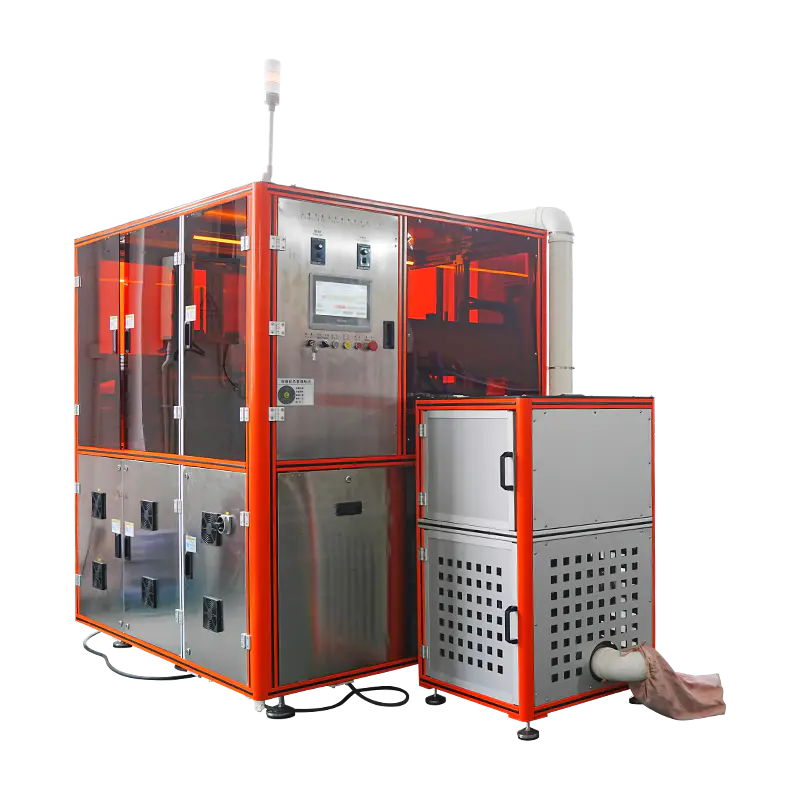
대구경 플랫 팬, 돔형 컴팩트 및 프레스 파운데이션 포맷을 포괄하는 페이스 파우더 및 컴팩트 파우더 팬 생산을 위해 구성된 프레싱 플랫폼입니다. 이 기계는 단일 주기 순서로 팬 공급, 분말 투여, 베드 레벨링, 압축 및 배출을 자동화합니다. 충진 중량, 가압력, 체류 시간 및 사이클 속도는 HMI를 통해 레시피별로 설정되며 각 팬 사이클은 배치 기록에 기록됩니다.
팬 인피드
페이스 파우더 팬은 트레이 로더 또는 매거진에서 인덱싱 플레이트로 제공됩니다. 사이클이 진행되기 전에 팬 존재 여부와 안착 깊이가 센서를 통해 확인됩니다.
분말 투약
서보 오거는 각 팬을 레시피 무게까지 채웁니다. 인라인 중량 선별기는 허용 오차에 대한 복용량을 확인하고, 범위를 벗어난 팬은 누르기 전에 전환됩니다.
침대 레벨링
스크레이퍼와 가벼운 진동 단계는 팬 내부의 파우더 베드를 수평으로 유지하여 펀치가 파우더 표면에 닿기 전에 밀도 변화를 줄입니다.
압축
상부 펀치는 설정된 힘까지 제어된 속도로 하강하고 레시피 드웰 값 동안 유지됩니다. 힘과 위치 데이터는 각 팬에 대해 기록됩니다.
배출
압축된 팬은 다이에서 들어 올려 배출 컨베이어 또는 트레이 로딩 장치로 옮겨집니다. 배출 행정은 팬 깊이와 일치하도록 설정됩니다.
검증
팬 높이, 무게, 표면 상태는 검사 지점에서 확인됩니다. 결과는 추적성 및 편차 검토를 위해 배치 기록에 연결됩니다.
페이스 파우더 생산 능력
페이스 파우더 및 컴팩트 파우더 팬 형식에 맞게 구성된 기능입니다.
대구경 팬
직경 40mm ~ 95mm의 팬 형식은 교체 가능한 다이 플레이트를 통해 지원됩니다. 요청 시 힘 범위가 조정된 더 큰 페이스 파우더 팬을 사용할 수 있습니다.
돔형 컴팩트 프레싱
곡선형 상부 툴링으로 압축된 돔형 및 둥근 콤팩트. 접촉 속도와 압축 기울기는 돔 프로필을 보호하기 위해 레시피별로 설정됩니다.
프레스드 파운데이션 형식
파우더 파운데이션 팬은 전체 팬 직경에 걸쳐 균일한 밀도를 설정하기 위해 확장된 체류 시간으로 적당한 힘으로 압착됩니다.
셰이드별 레시피
각 쉐이드와 제제는 자체 충전 중량, 힘, 체류 시간 및 배출 설정을 저장합니다. 레시피 호출은 기계적 조정 없이 HMI에서 수행됩니다.
양각 표면 프레싱
로고나 패턴 릴리프가 있는 상단 펀치가 지원됩니다. 팬 표면의 미세한 디테일을 보존하기 위해 접근 속도와 다짐 경사도가 감소됩니다.
배치 수준 보고
충전 중량, 가압력, 팬 카운트, 거부 카운트가 배치별로 기록됩니다. 품질 검토를 위해 OPC UA 또는 CSV를 통해 데이터를 내보낼 수 있습니다.
기술 데이터
표준 구성 값. 팬 크기, 힘 범위 및 툴링은 프로젝트 사양에 따라 정의됩니다.
생산 적합성
화장품 제조에 페이스 파우더 압착기가 배치되는 곳.
볼륨 컴팩트 파우더 런
표준 팬 크기에서 단일 쉐이드를 장기간 실행하면 교대 근무 전반에 걸쳐 출력 안정성이 유지되고 팬 경도가 일정합니다.
프레스드 파운데이션 팬
전체 팬 직경에 걸쳐 균일한 밀도를 위해 확장된 체류 시간으로 적당한 힘으로 압축된 파우더 파운데이션 팬입니다.
돔형 컴팩트 형식
압축 매개변수가 돔 프로파일을 보호하고 모서리 균열을 줄이는 곡선 툴링으로 생산된 돔형 및 둥근 콤팩트입니다.
계절별 그늘 전환
레시피 리콜과 짧은 전환 시간이 있는 소규모 배치 캠페인은 쉐이드와 팬 형식 간의 빈번한 전환을 지원합니다.
엠보싱 컴팩트 팬
압축 스트로크를 통해 펀치 디테일을 보존하기 위해 프레싱 매개변수가 조정되는 로고 또는 패턴 릴리프가 있는 팬.
리필 및 트레이 형식
동일한 레시피 설정으로 리필 팬과 트레이 형식을 누른 다음 케이스 로딩을 위해 다운스트림 어셈블리로 전송합니다.
자주 묻는 질문
평가 및 라인 통합 중에 제기되는 일반적인 질문입니다. 답변을 확장하려면 질문을 선택하세요.
기계가 처리할 수 있는 페이스 파우더 팬 형식은 무엇입니까?
원형, 타원형, 직사각형 및 돔형 팬 형식은 교체 가능한 다이 플레이트를 통해 지원됩니다. 표준 범위는 직경 40mm ~ 95mm 또는 이에 상응하는 설치 공간을 포괄하며 요청 시 더 큰 형식도 제공됩니다.
각 팬의 충전 중량은 어떻게 제어됩니까?
체적 충전 방법을 사용하여 서보 구동 오거로 분말을 투여합니다. 인라인 중량 선별기는 레시피 값과 비교하여 중량을 확인하고 허용 범위를 벗어난 팬은 누르기 전에 전환됩니다. 충전 중량은 일반적으로 ± 0.05g 이내로 유지됩니다.
프레스 파운데이션에 필요한 힘 범위
프레스드 파운데이션은 일반적으로 체류 시간이 연장된 적당한 힘 범위를 사용합니다. 구체적인 값은 팬 직경, 제형 결합제 함량 및 목표 케이크 경도에 따라 달라지며 공장 승인 테스트 중에 설정됩니다.
예상되는 툴링 전환 시간
전체 툴링 세트 변경은 팬 모양과 업데이트할 위치 수에 따라 일반적으로 25~50분 정도 소요됩니다. 툴링은 레시피 코드에 의해 저장되고 가동 중지 시간을 최소화하기 위해 전환 전에 단계적으로 진행됩니다.
기계가 밀도 변화 없이 큰 직경의 팬을 프레스할 수 있습니까?
큰 직경의 팬은 레벨링 및 제어된 다짐 경사 단계를 통해 지원됩니다. 프레싱 전 베드 레벨링 단계는 충진 높이 변화를 줄이고 다짐 구배는 팬 표면 전체에 밀도를 고르게 분포하도록 설정됩니다.
배치당 기록되는 데이터
충전 중량, 가압력, 체류 시간, 팬 카운트 및 거부 카운트가 배치별로 기록됩니다. 품질 문서화 및 프로세스 검토를 위해 사이클 수준 데이터를 OPC UA 또는 CSV를 통해 내보낼 수 있습니다.
프레스에 적용되는 유지보수 간격
펀치 및 다이 검사는 500시간마다, 오거 및 도징 시스템 청소는 쉐이드 변경마다, 인덱서 교정은 1,000시간마다, 로드 셀 검증은 12개월마다 권장됩니다. 기록은 기계 유지 관리 로그와 함께 보관됩니다.
기계가 기존 소형 케이스 조립 라인과 통합될 수 있습니까?
그렇습니다. 배출 스테이션은 다운스트림 케이스 로딩 또는 트레이 조립 장비가 정렬 및 순서 지정에 사용할 수 있는 위치 식별 신호를 제공합니다. 통합 요구 사항은 라인 레이아웃 계획 중에 정의됩니다.
공정 편차 참고
페이스 파우더 프레싱 중 관찰된 상황과 그에 따른 시정 조치.
누른 후 팬 표면에 균열이 발생함
체류 시간을 0.5~1초 연장하고 다짐 경사도를 줄입니다. 툴링 기록을 기준으로 펀치 및 다이 간격을 확인합니다. 분말 수분 함량이 1~3% 사이로 유지되는지 확인합니다.
밀도는 큰 팬 직경에 따라 다릅니다.
베드 레벨링 단계를 검토하고 스크레이퍼 또는 진동 설정이 올바른지 확인하십시오. 분말 매트릭스가 균일하게 정착될 수 있도록 유지 시간을 약간 연장하십시오. 툴링 기록을 기준으로 상부 펀치 면의 평탄도를 확인하십시오.
충전 무게는 위치에 따라 다릅니다.
영향을 받은 오거에 대해 위치별 보정 루틴을 실행합니다. 호퍼의 분말 부피 밀도 일관성을 확인하고 오거 나사의 마모를 확인하십시오. 생산 중에 호퍼 레벨이 30% 이상으로 유지되는지 확인하십시오.
윗펀치에 가루가 붙어요
누르는 힘을 10~15% 줄이고 유지 시간을 단축합니다. 펀치 표면을 연마하고 해제 각도가 툴링 사양과 일치하는지 확인합니다. 생산 전 분말 온도 및 수분 함량을 확인하십시오.
팬이 다이에서 완전히 배출되지 않음
배출 스트로크가 팬 깊이 설정과 일치하는지 확인하십시오. 이젝터 로드의 오염 여부를 검사하고 다이 벽을 청소하십시오. 다음 충전 단계 전에 하부 펀치가 완전히 복귀하는지 확인하십시오.
계량기 불량품이 정상 범위를 초과했는지 확인하세요.
기준 저울에 대한 중량 선별기 교정을 확인하십시오. 오거와 도징 배럴에 분말이 쌓이지 않았는지 검사하십시오. 분말 공급이 배치 간에 입자 크기나 수분 함량에 변화가 없는지 확인하십시오.
통합 노트
설치, 유틸리티 및 장기 작동에 영향을 미치는 요소입니다.
분말 공급
레벨 피드백이 있는 버퍼 호퍼는 업스트림에 권장됩니다. 분말은 건조되고 덩어리가 없어야 하며 적재 전 지정된 입자 크기 범위 내에 있어야 합니다.
다운스트림 전송
배출 스테이션은 컨베이어 이송, 트레이 로딩 또는 로봇식 픽 앤 플레이스와 호환됩니다. 위치 식별 신호는 다운스트림 케이스 로딩 및 어셈블리 정렬을 지원합니다.
공구 보관
펀치 및 다이 세트는 보호 코팅이 되어 있는 라벨이 붙은 랙에 보관해야 합니다. 클리어런스 값이 포함된 툴링 기록은 각 팬 형식 및 레시피 코드와 함께 제공됩니다.
유지보수 계획
권장 간격에는 500시간마다 펀치 및 다이 검사, 1,000시간마다 인덱서 교정, 각 쉐이드 변경 시 오거 청소, 12개월마다 로드 셀 확인이 포함됩니다.