유압 화장품 파우더 프레스 기계
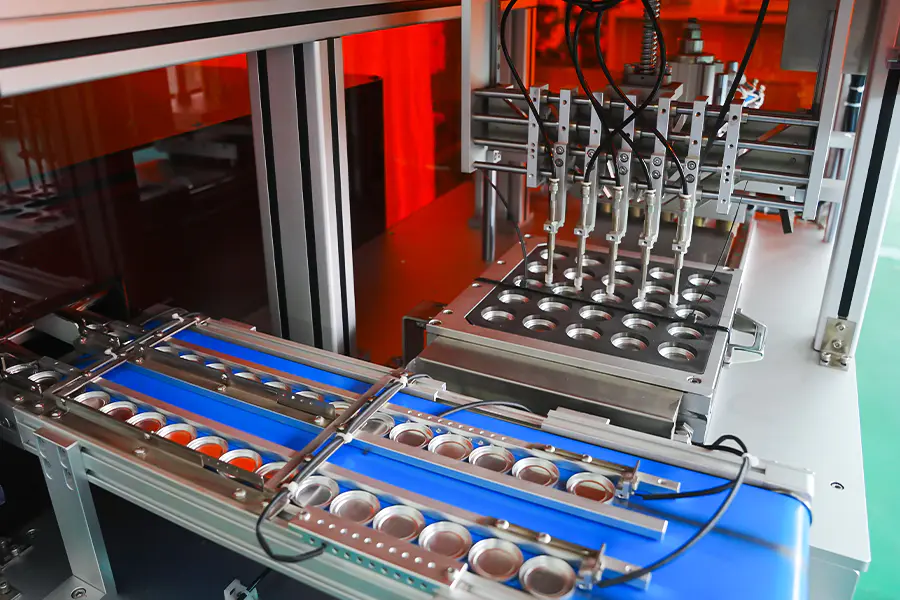
느슨한 화장품 파우더를 단단한 케이크와 팬으로 압축하기 위해 제작된 유압식 프레싱 플랫폼입니다. 유압 회로는 제어된 압력 곡선으로 높은 힘을 전달하여 기계적 압축에 저항하는 제제의 조밀한 압축을 가능하게 합니다. 이 기계는 케이크 경도와 표면 마감이 제어되는 매개변수인 아이섀도, 블러셔, 파운데이션, 하이라이터 및 압착 안료 생산에 적용됩니다.
유압력 전달
폐쇄 루프 유압 회로는 압축 행정을 통해 압력을 유지하므로 반복적인 압축 주기 없이 밀도가 높은 제제가 목표 케이크 경도에 도달합니다.
프로그래밍 가능한 압력 곡선
접근, 압축, 유지 및 해제 단계는 HMI에서 별도로 구성되므로 프레싱 프로필이 각 제제의 흐름 동작과 일치할 수 있습니다.
열 안정성
유압 오일은 오일 쿨러와 히터 회로를 통해 제어된 온도 범위 내에서 유지되어 긴 생산 교대 기간 동안 점도와 힘 반응을 일관되게 유지합니다.
강제 데이터 로깅
힘, 위치 및 유지 시간은 각 사이클에 대해 기록되고 배치 기록과 비교하여 저장되므로 프로세스 추적성과 편차 검토가 지원됩니다.
유압 시스템 아키텍처
프레싱 동작과 프로세스 제어를 결정하는 주요 어셈블리입니다.
전원 장치
비례 밸브 제어 기능을 갖춘 가변 용량형 펌프. 압력은 프레싱 램에 장착된 로드 셀의 폐쇄 루프 피드백을 통해 조절됩니다. 오일 저장소에는 여과, 레벨 모니터링 및 온도 제어가 포함됩니다.
램을 누르면
부하 시 측면 편향을 제한하기 위해 가이드 모션이 있는 경질 크롬 도금 실린더. 스트로크 길이와 접근 속도는 제어 시스템을 통해 설정되며 얕은 팬 형식을 위해 램을 미세한 증분으로 배치할 수 있습니다.
툴링 인터페이스
상부 펀치, 하부 펀치, 다이가 표준화된 플레이트에 장착됩니다. 툴링 세트는 동일한 프레임 크기의 기계 간에 상호 교환이 가능하며 여유 값은 각 제품 형식에 대해 문서화되어 있습니다.
제어 캐비닛
PLC, 서보 드라이브, 안전 릴레이가 별도의 캐비닛에 들어있습니다. HMI는 레시피 관리, 압력 곡선 편집, 알람 내역 및 생산 카운터를 제공합니다. OPC UA 또는 CSV를 통해 데이터를 내보낼 수 있습니다.
안전회로
연동 도어, 이중 채널 비상 정지 및 수동 로드 및 언로드 개방 시 라이트 커튼 보호 기능을 갖춘 카테고리 3 PLd 보호 장치입니다. 가드가 파손될 경우 유압이 차단됩니다.
기술 데이터
표준 프레임 값. 힘 범위와 툴링은 응용 분야별로 지정됩니다.
응용 제제
유압 프레싱으로 처리되는 분말 유형 및 제품 형식.
고밀도 아이섀도우
목표 경도에 도달하기 위해 지속적인 힘이 필요한 조밀한 안료 혼합물입니다. 다단계 압력 곡선은 깊은 팬의 캡핑 및 가장자리 균열을 줄입니다.
파우더 파운데이션
결합제 함량이 높은 압축물은 유지 시간을 제어하여 분리되기 전에 결합제가 분말 매트릭스를 통해 흐르는 데 도움이 됩니다.
프레스드 안료
압축 행정 중 분말 변위를 제한하기 위해 낮은 접근 속도로 무거운 안료와 미네랄 혼합물을 압축합니다.
구운 파우더 케이크
베이킹 단계 전에 균일한 밀도를 얻기 위해 유지 시간을 연장하고 적당한 힘으로 압축한 대형 케이크입니다.
양각 팬 형식
상부 펀치 면의 세부 묘사를 보존하기 위해 감소된 접근 속도로 눌러진 표면 릴리프가 있는 팬.
다층 콤팩트
순차적인 충전 및 압착 단계는 제어된 층간 밀도를 갖는 2층 또는 3층의 압축물을 형성합니다.
공정 편차 참고
일반적인 유압 프레싱 상황과 해당 시정 조치.
유지 중에 힘이 설정점 아래로 떨어짐
비례 밸브 응답을 확인하고 로드셀 영점을 확인하십시오. 작동유 온도를 검사하여 섭씨 35~50도 범위 내에 유지되어야 합니다. 어큐뮬레이터 사전 충전을 확인하고 장비 기록과 비교하여 압력 방출 설정을 검사하십시오.
케이크 경도는 사이클마다 다릅니다.
활성 레시피에서 유지 시간 값이 드리프트되지 않았는지 확인하세요. 인라인 중량 선별기를 통해 충전 중량의 일관성을 확인하십시오. 효과적인 압축 간격을 변경하는 분말 축적에 대해 상부 펀치 면을 검사하십시오.
오일 온도가 작동 밴드 이상으로 상승합니다.
오일 쿨러 흐름을 점검하고 냉각 회로가 막히지 않았는지 확인하십시오. 저장소 수위를 검사하고 지정된 등급의 오일을 보충하십시오. 주변 온도가 설계 범위보다 높으면 일시적으로 사이클 속도를 줄이고 기준 장비와 비교하여 온도 센서 판독값을 확인하십시오.
배출로 인해 팬이 다이에 안착됩니다.
배출 스트로크가 현재 툴링 세트의 다이 깊이와 일치하는지 확인하십시오. 이젝터 플레이트의 마모 또는 정렬 불량을 검사하십시오. 다음 충전 단계 전에 하부 펀치가 완전히 복귀하는지 확인하고 이젝터 회로의 유압을 점검하십시오.
램의 움직임이 부드럽지 않습니다
가이드 레일의 오염 여부를 검사하고 윤활 상태를 확인하십시오. 실린더 로드 표면에 점수가 있는지 확인하십시오. 비례 밸브가 고착되지 않았는지 확인하고 스트로크 중에 기록된 압력 스파이크에 대한 경보 내역을 검토합니다.
사이클 중 유압 경보
HMI의 알람 코드를 읽고 관련 센서를 확인하십시오. 오일 레벨, 필터 차압 및 온도를 확인합니다. 생산을 재개하기 전에 비상 정지 회로가 닫혀 있는지 확인하고 제어판에서 경보를 재설정하십시오.
배포 노트
설치, 작동 및 장기 성능에 영향을 미치는 요소입니다.
기초 요구 사항
기계에는 최대 가압력을 견딜 수 있는 진동 차단 등급을 갖춘 평평한 바닥이 필요합니다. 고정 지점은 하중에 따른 처짐을 제한하기 위해 설치 도면에 지정되어 있습니다.
유압 오일 선택
오일 등급은 설치 장소의 주변 온도 범위를 기준으로 선택됩니다. 지정된 등급은 유지 관리 설명서에 기록되어 있으며 보충 및 오일 교환 시 사용해야 합니다.
공구 보관
펀치 및 다이 세트는 보호 코팅이 된 전용 랙에 보관해야 합니다. 생산 캠페인 사이에 표면 마감을 보존하기 위해 보관 조건 및 취급 절차가 문서화되어 있습니다.
유지보수 간격
권장 일정에는 1,500시간마다 오일 분석, 2,000시간마다 필터 교체, 500시간마다 펀치 및 다이 검사, 12개월마다 로드 셀 교정이 포함됩니다.