멀티 스테이션 화장품 파우더 프레스
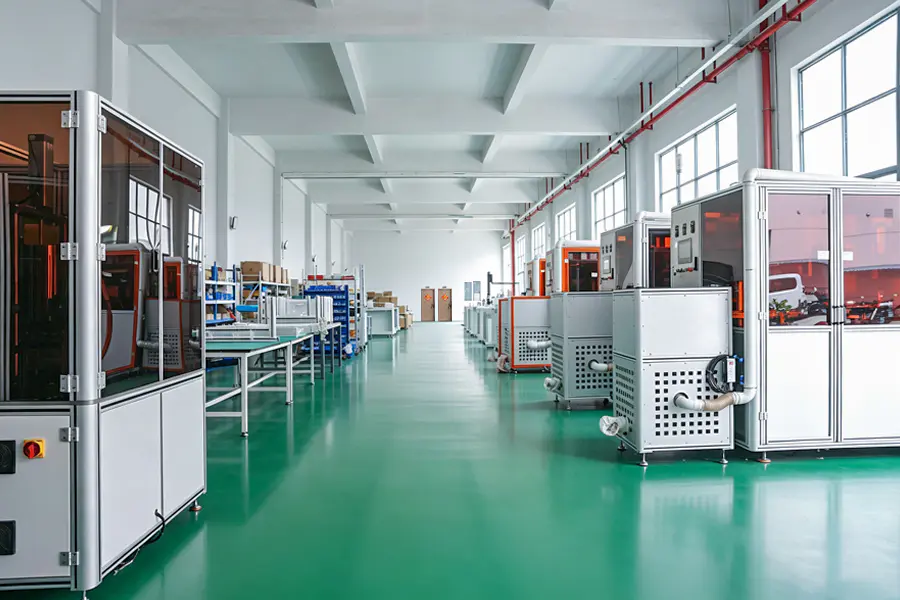
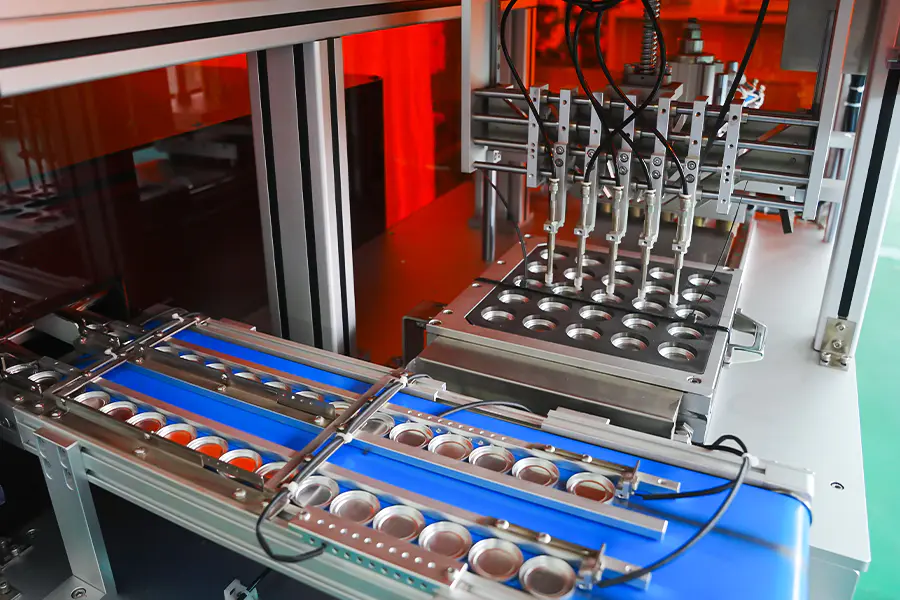
병렬로 작동하는 여러 프레싱 스테이션을 갖춘 회전식 인덱싱 플랫폼으로, 단일 생산 주기 내에서 다양한 분말 제형, 팬 형상 또는 색상 변형을 동시에 압축할 수 있습니다. 스테이션 수는 구성 가능하며 각 스테이션은 중앙 집중식 PLC 아키텍처를 통해 독립적인 압력 및 드웰 제어를 유지합니다.
생산 아키텍처
-
로터리 인덱싱 테이블
서보 구동 인덱서는 각 스테이션을 0.02mm 이내의 반복성으로 배치하여 지속적인 사이클 작동을 지원합니다.
-
독립 스테이션 제어
각 스테이션에는 자체 프레싱 실린더, 압력 센서 및 드웰 타이머가 있어 스테이션 전체에서 레시피를 변경할 수 있습니다.
-
인라인 파우더 투여
테이블 인덱스와 동기화된 서보 오거 필러, 충전 정확도는 스테이션당 ±0.04g 이내로 유지됩니다.
-
중앙 집중식 데이터 로깅
OPC UA 또는 CSV를 통해 내보낼 수 있는 배치별로 저장되는 스테이션 수준 압력, 중량 및 거부 횟수입니다.
핵심 역량
공유 장비에서 다중 SKU 생산을 실행하는 화장품 제조업체를 위해 설계되었습니다.
병렬 스테이션 작동
여러 스테이션이 동시에 누르므로 출력은 사이클 시간이 아닌 스테이션 수에 따라 확장됩니다. 8-스테이션 구성은 팬 크기에 따라 시간당 3,600~4,800개 장치에 도달합니다.
혼합 SKU 생산
여러 스테이션에서 서로 다른 제형이나 팬 모양을 동시에 실행할 수 있으므로 라인 전환 없이 여러 SKU를 소량 배치 생산할 수 있습니다.
독립적인 레시피 제어
압력, 체류 시간 및 배출 스트로크는 HMI를 통해 스테이션별로 설정되므로 한 스테이션은 부드러운 블러셔를 누르고 다른 스테이션은 단단한 형광펜을 누를 수 있습니다.
툴링 표준화
펀치 및 다이 세트는 스테이션 전반에 걸쳐 공통 장착 인터페이스를 사용하므로 재보정 없이 스테이션 간에 금형을 교환할 수 있습니다.
인라인 거부 처리
무게와 압력 편차는 스테이션 수준의 거부를 유발하여 테이블을 중단하지 않고 결함이 있는 팬을 전환합니다.
단위당 추적성
각 프레스 팬은 해당 스테이션, 배치 및 프레싱 매개변수에 연결되어 다운스트림 품질 문서화를 지원합니다.
기술적인 매개변수
표준 구성 값. 스테이션 수와 압력 범위는 프로젝트 사양에 따라 조정됩니다.
응용 시나리오
다중 SKU 유연성과 대량 생산이 모두 필요한 화장품 제조 환경에 배포됩니다.
다중 색상 팔레트
각 스테이션은 단일 팔레트에 대해 서로 다른 쉐이드를 누른 다음 테이블이 다음 쉐이드 세트로 색인을 지정하여 별도의 라인에 대한 필요성을 줄입니다.
계약 제조
스테이션별 레시피 리콜 및 배치 문서화를 통해 한 교대로 여러 클라이언트 SKU의 동시 생산을 지원합니다.
파운데이션 및 컴팩트 파우더
다양한 쉐이드 경도를 위한 스테이션별 압력 제어 기능을 갖춘 대용량 프레싱 파우더 파운데이션과 컴팩트 파우더 팬.
프레스안료 제조
압축된 안료와 미네랄 파우더를 돔형 및 경사형 형식을 포함한 다양한 팬 형상으로 압축합니다.
대용량 단일 SKU
모든 스테이션은 단일 제품의 최대 처리량을 위해 동일한 레시피를 실행하여 시간당 최대 7,200개에 도달합니다.
파일럿 및 확장 생산
제제 시험에 사용된 스테이션 수를 줄인 후 공정 매개변수를 변경하지 않고 스테이션 수를 늘리도록 확장합니다.
운영 관련 질문
라인 운영자와 프로세스 엔지니어가 직면하는 일반적인 생산 및 유지 관리 상황.
스테이션 간 무게 변화
HMI 교정 루틴을 사용하여 영향을 받은 스테이션의 서보 오거를 다시 교정하십시오. 호퍼의 분말 부피 밀도 일관성을 확인하고 오거 나사가 마모되지 않았는지 확인하십시오. 마스터 게이지와 비교하여 스테이션 압력 센서 판독값을 교차 점검하십시오.
테이블 인덱싱 위치 드리프트
백래시가 있는지 서보 인덱서 엔코더 커플링을 확인하십시오. 테이블 잠금 장치가 각 스테이션에서 완전히 맞물리는지 확인하십시오. 인덱서 원점 복귀 사이클을 실행하고 기계적 정지 장치의 마모 여부를 검사하십시오. 일정에 따라 회전 베어링 윤활을 확인하십시오.
스테이션 전체에 고르지 않은 압축
HMI 트렌드 화면을 통해 스테이션당 압력 곡선을 비교하십시오. 특정 스테이션의 유압 강하를 검사합니다. 펀치 및 다이 간격이 사양 내에 있는지 확인하십시오. 각 레시피에 대해 정지 타이머가 올바르게 설정되어 있는지 확인하십시오.
한 스테이션에서 거부율 증가
해당 스테이션을 우회하여 테스트 배치를 실행하여 스테이션을 격리합니다. 배출 막대에 분말이 쌓였거나 긁힌 자국이 있는지 검사하십시오. 계량 센서 영점을 확인하고 인접한 스테이션의 진동 간섭을 확인하십시오.
전환 시간이 목표를 초과함
스테이션 번호와 레시피별로 툴링 보관을 표준화합니다. 전환이 시작되기 전에 사전 단계 펀치 및 다이 세트. 퀵 릴리스 클램프를 사용하고 모든 스테이션이 동일한 장착 인터페이스를 사용하는지 확인하십시오. 작업자가 참조할 수 있도록 레시피에 전환 단계를 기록하세요.
통합 노트
라인 통합, 프로세스 제어 및 장기 운영에 대한 고려 사항입니다.
상류 공급
프레스는 버퍼 호퍼를 통해 업스트림 분말 혼합 및 운반 시스템과 연결됩니다. 레벨 센서는 각 스테이션 오거에 일관된 공급을 유지합니다.
다운스트림 처리
압착된 팬은 테이크아웃 컨베이어나 로봇 팔로 운반됩니다. 프레스는 다운스트림 분류 및 포장을 위해 스테이션 식별 신호를 출력합니다.
MES 및 배치 기록
스테이션 수준의 생산 데이터는 OPC UA를 통해 MES 또는 ERP 시스템으로 푸시되어 배치 추적성 및 수율 보고를 지원할 수 있습니다.
예방적 유지보수
권장 일정에는 2,000시간마다 작동유 분석, 500시간마다 펀치 및 다이 검사, 1,000시간마다 인덱서 교정이 포함됩니다.